DOVE LA MATERIA È PROTETTA. CONTENITORI CERTIFICATI PER OGNI AMBITO INDUSTRIALE
L’ECCELLENZA NELL’INDUSTRIAL HANDLING
Nel panorama produttivo odierno, caratterizzato da una competizione globale sempre più serrata e da standard qualitativi rigorosi, la sicurezza delle materie prime, l’integrità del prodotto finito e l’efficienza dei flussi logistici non sono semplici obiettivi, ma pilastri fondamentali per il successo di qualsiasi impianto. In un mercato che non ammette approssimazioni, il contenimento e la movimentazione dei materiali diventano asset strategici. È in questo contesto critico che i nostri contenitori industriali fanno la differenza, offrendo soluzioni progettate con una precisione ingegneristica maniacale per rispondere in modo millimetrico alle sfide specifiche di ogni singolo comparto industriale.
La personalizzazione come vantaggio competitivo
Siamo consapevoli che ogni settore industriale possiede un DNA unico. Gestire polveri sottili volatili, miscele granulose o materiali chimici aggressivi e corrosivi richiede un approccio che superi il concetto di “prodotto standard”. Spesso, un contenitore generico si rivela un compromesso costoso che genera inefficienze, sprechi di materiale o, nel peggiore dei casi, rischi di contaminazione.
Per questo motivo, i nostri serbatoi su misura non sono considerati semplici recipienti, ma veri e propri sistemi avanzati di gestione del prodotto. La nostra filosofia progettuale trasforma il contenitore in un elemento attivo della catena del valore. Attraverso soluzioni d’avanguardia come i Totesystem® ed Eurobin®, garantiamo soluzioni che si integrano perfettamente nei processi di stoccaggio, trasporto e scarico, eliminando i colli di bottiglia operativi.
Sicurezza, Conformità e Integrità
Le nostre soluzioni sono studiate per proteggere ciò che conta di più: il tuo lavoro. L’adozione dei nostri contenitori industriali permette di:
-
Garantire la Massima Integrità: Protezione totale da agenti esterni, umidità e contaminazioni incrociate, preservando le proprietà organolettiche e chimico-fisiche dei materiali.
-
Ottimizzare la Logistica Interna: Design ergonomici e impilabili che massimizzano lo sfruttamento degli spazi e facilitano la movimentazione con carrelli elevatori o sistemi automatizzati.
-
Rispettare le Normative Internazionali: Ogni sistema è progettato per essere conforme alle direttive più severe, facilitando i processi di certificazione e audit.
Scegliere l’affidabilità e la solidità costruttiva dei nostri sistemi significa fare un investimento a lungo termine sulla qualità. Proteggere il valore del proprio lavoro in ogni fase del processo è il primo passo verso l’eccellenza operativa.
Settore Alimentare
Igiene e Conservazione d'Eccellenza
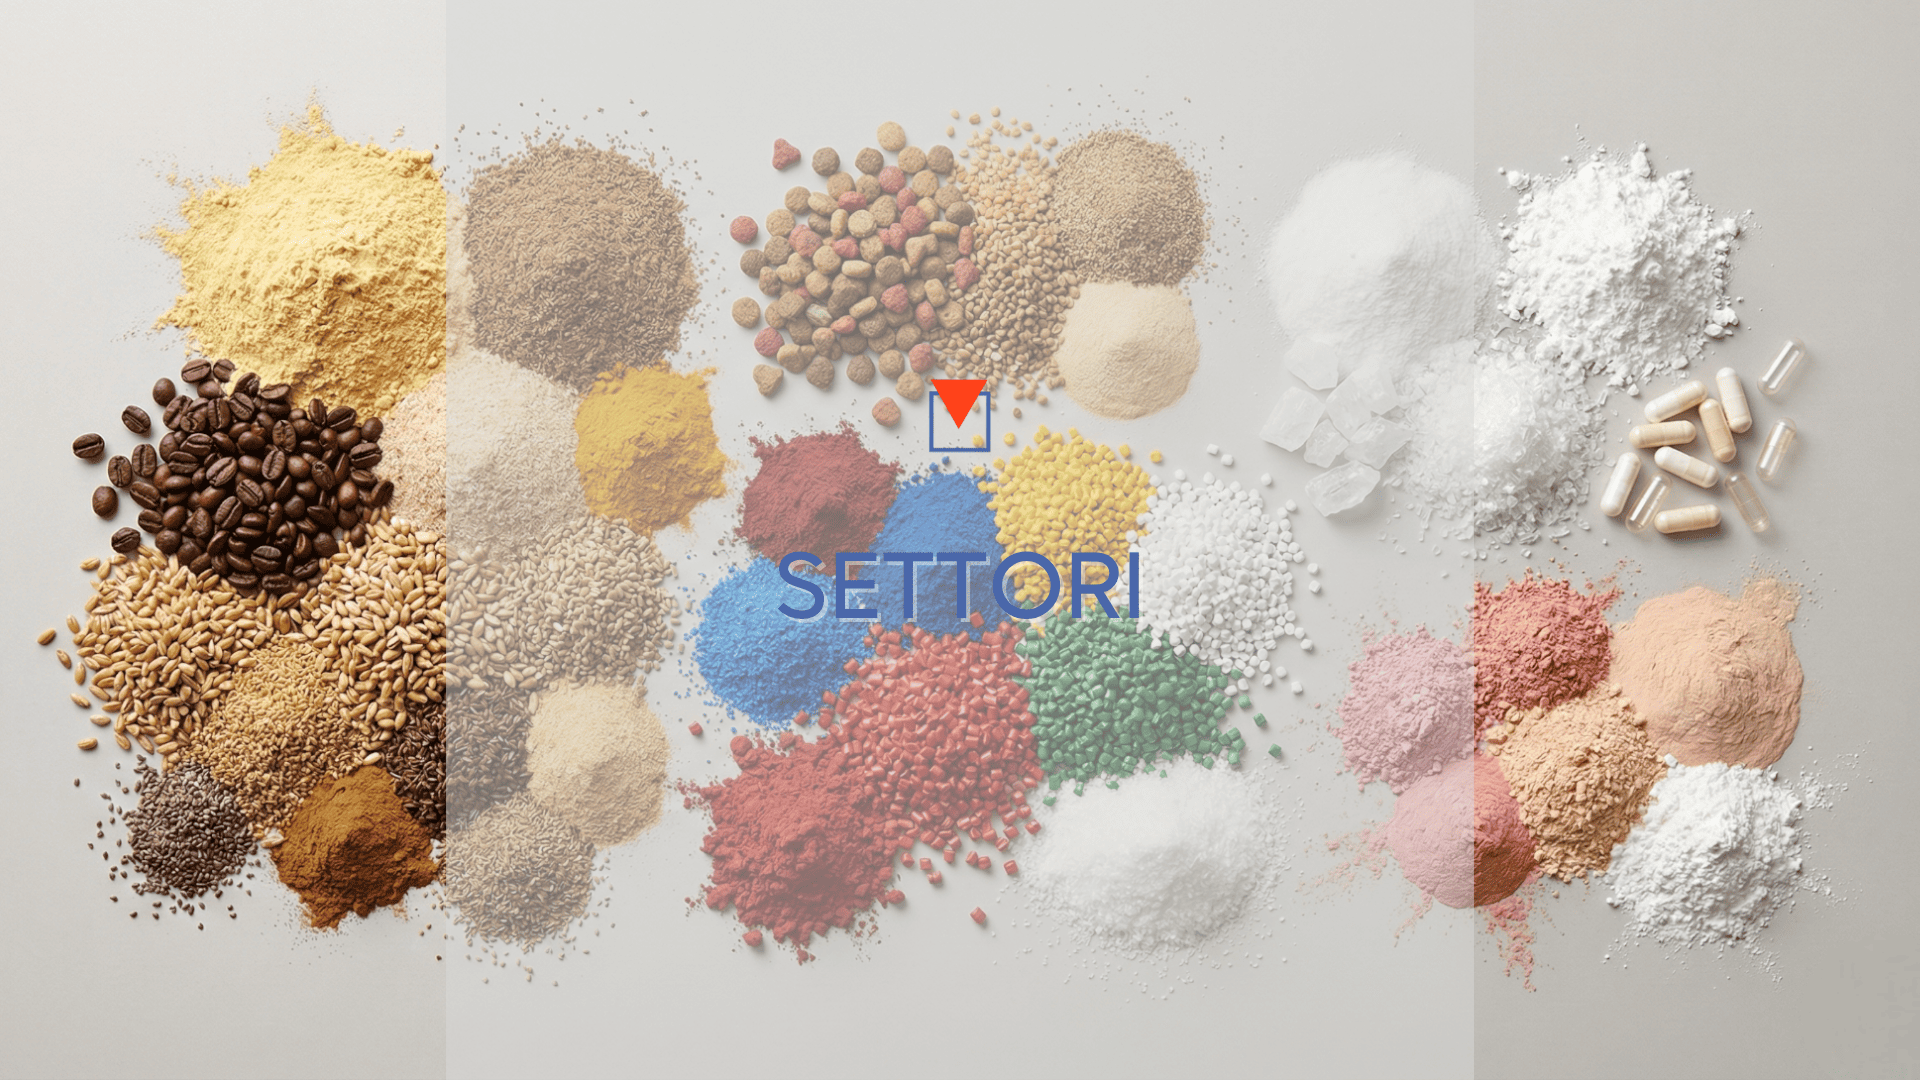
Progettati per garantire la massima sicurezza alimentare (MOCA) e preservare le qualità organolettiche delle materie prime.
- Ideale per: Farine, cereali, caffè, latte in polvere, spezie e ingredienti sfusi.
- Plus Tecnico: Spigoli arrotondati e inclinazioni studiate per uno svuotamento totale senza residui.
Settore Pet Food
Resistenza e Sicurezza Microbiologica
Sistemi di stoccaggio robusti, capaci di affrontare trasporti intensivi su strada e rotaia mantenendo l'integrità del prodotto.
- Ideale per: Mix granulosi, mangimi finiti, integratori e vitamine in polvere.
- Plus Tecnico: Design sanitario che riduce drasticamente il rischio di contaminazione microbiologica.
Settore Chimico
Versatilità e Resistenza Industriale
Soluzioni configurabili per la gestione di materiali aggressivi, abrasivi o polveri coloranti, dove la facilità di bonifica è fondamentale.
- Ideale per: Pigmenti, detergenti industriali, granuli plastici e materiali minerali.
- Plus Tecnico: Superfici perfettamente lisce e assenza di giunzioni nascoste per prevenire accumuli.
Settore Farmaceutico
Standard GMP e Sicurezza Totale
Serbatoi realizzati per rispondere ai più rigidi protocolli di sicurezza e precisione richiesti dall'industria del farmaco.
- Ideale per: Principi attivi (API), eccipienti, polveri per capsule e granuli di integratori.
- Plus Tecnico: Architettura studiata per azzerare il rischio di cross-contamination.
Settore Cosmetico
Protezione e Integrità delle Polveri
Sistemi delicati per la movimentazione di materie prime sensibili, garantendo la protezione da umidità e agenti esterni.
- Ideale per: Pigmenti per trucco, talchi, ossidi e miscele per fondotinta.
- Plus Tecnico: Design compatto e igienico che assicura una sanificazione rapida e completa.