Un serbatoio attrezzatura di lavoro non si riconosce solo dalla forma o dal materiale. Il…
Vita utile serbatoio acciaio inox, quanto dura e come aumentare la longevità
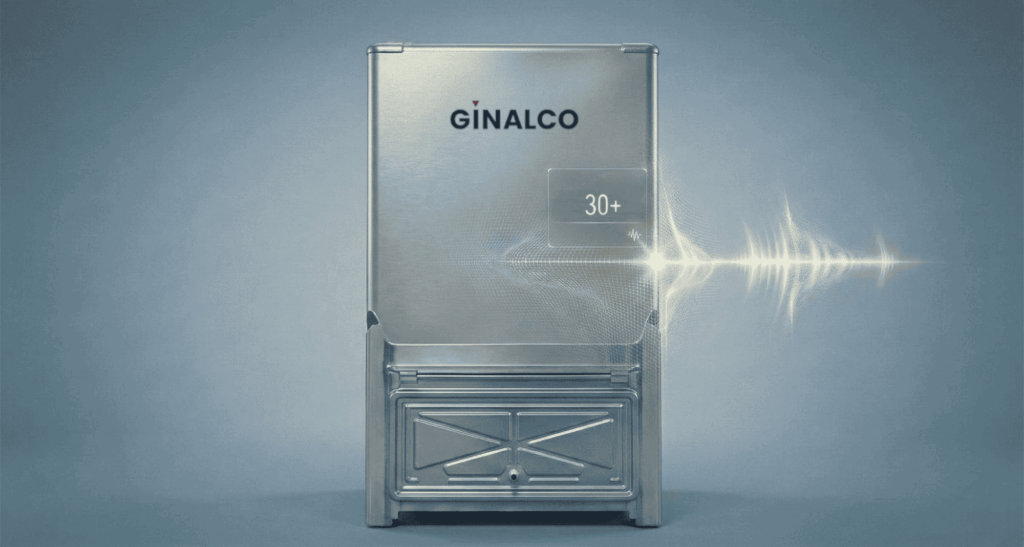
Immagina di poter prevedere con precisione la vita utile del tuo serbatoio in acciaio e trasformarla da costo variabile in un vantaggio competitivo. La domanda che mi sento fare più spesso è sempre la stessa: “Quanto dura davvero un serbatoio in inox e come mantenerne la longevità inox nel tempo?”. La risposta non sta solo nella sigla AISI 304 o 316L, ma nel modo in cui il serbatoio viene progettato, riempito, svuotato, pulito e ispezionato.
Se lavori con solidi sfusi (powder & bulk) e bin a base quadrata, rettangolare o conica , come i Totesytem® e gli Eurobin®, per Pet Food, Baby Food, Pharma o chimico, le regole cambiano rispetto ai classici serbatoi cilindrici per liquidi. Qui entrano in gioco fenomeni come l’oil canning (flessione ciclica delle pareti piane), la fatica nelle saldature d’angolo e l’abrasione nelle tramogge, che possono ridurre la vita utile serbatoio acciaio prima ancora che si manifesti la corrosione.
In questo articolo ti guido con esempi concreti, buone pratiche e un piano di manutenzione operativo per spingere la durata oltre i 30 anni. Scoprirai perché la rigidità strutturale è la tua prima polizza assicurativa, quando preferire il 316L al 304, come evitare cricche premature e quali componenti “consumabili” ti tradiscono per primi. Alla fine avrai un quadro chiaro, pratico e applicabile domani in reparto, per massimizzare la longevità inox e ridurre fermi, scarti e costi nascosti.
Cosa determina davvero la vita utile di un serbatoio in acciaio inox
Dietro ogni serbatoio longevo non c’è fortuna ma ci sono tre driver tecnici che lavorano insieme. Non basta scegliere “buon acciaio” se la geometria è flessibile, le finiture si rigano o i componenti si consumano in silenzio.
In particolare:
- Integrità strutturale: resistenza di pareti piane e saldature d’angolo ai cicli di carico e scarico.
- Qualità superficiale: rugosità, resistenza ai graffi, pulibilità e resistenza a pitting e rouging.
- Tenuta dei componenti: valvole e guarnizioni soggette ad abrasione e set permanente.
La differenza tra un cilindro per liquidi e un bin quadrato per polveri è sostanziale perchè il primo lavora a trazione circonferenziale, il secondo a flessione delle lamiere. Se hai mai sentito “respirare” le pareti durante il riempimento, hai visto l’oil canning all’opera. Quel movimento ciclico concentra gli sforzi negli spigoli e nelle ZTA delle saldature, aprendo la strada a cricche da fatica anche su AISI 316L perfettamente passivato.
Ti è mai capitato di trovare microfessure a ridosso dei rinforzi dopo pochi anni? Spesso la causa è un dimensionamento sottile, nervature rade o raggi interni troppo stretti.
Poi c’è la superficie, il Pet Food, le farine e i minerali “levigano” la tramoggia; nel Pharma una graffiatura interna o il rouging riducono la validabilità e impongono fermo e rilucidatura.
In tutto questo, le valvole di scarico lavorano come “carta vetrata reversibile” siccome la polvere entra tra disco e guarnizione e, a ogni ciclo, mangia elastomero e sedi. Ecco perché la vita reale si gioca nella combinazione tra struttura rigida, finitura mantenuta e componenti con ricambi programmati.
Il vero limite della longevità dell’acciaio inox nei bin quadrati
Quando un bin quadrato o rettangolare si riempie di polveri, la pressione laterale spinge le pareti piane verso l’esterno; allo svuotamento rientrano. Questo “respiro” continuo è l’oil canning che può essere innocuo all’inizio, ma micidiale nel lungo periodo. Il danno non parte dalla lamiera “in campo”, bensì dagli spigoli e dalle nervature, dove la rigidità cambia bruscamente.
Se qui le saldature d’angolo non sono state progettate e raffreddate con criterio, la ZTA diventa l’anello debole. Ti suona familiare un crepitio metallico durante lo scarico o al passaggio del vibratore? È un campanello d’allarme.
Un mini-caso reale
Bin 2 m³ per latte in polvere, AISI 304, spessore 2 mm, pochi stiffeners esterni e angoli interni spigolosi. Dopo 18 mesi compaiono microcricche sugli spigoli superiori.
Analisi: combinazione di oil canning, vibratore lasciato acceso a vuoto e colpi di martello per rompere i ponti.
Azioni correttive: nervature ogni 300 mm, raggio interno maggiorato, spegnimento vibrazione a tramoggia vuota, sostituzione con 316L nelle zone a lavaggio caldo. Risultato: zero cricche a 36 mesi e manutenzione ridotta.
Progettazione rigida e raggi interni
La durata si allunga quando aumenti la rigidezza locale e smussi la concentrazione di sforzi. Come?
– Stiffeners esterni continui nei campi più larghi e vicino agli spigoli.
– Raggi interni ampi che migliorano l’igiene e riducono i picchi di tensione.
– Spessore adeguato in tramoggia e aree di convergenza del flusso.
– Verifica FEM dei cicli di pressione da riempimento/scarico.
Programma inoltre controlli non distruttivi mirati come liquidi penetranti sulle saldature d’angolo ogni 24-36 mesi, soprattutto dopo modifiche di processo.
Preferisci risparmiare 10 kg di lamiera oggi o 10 giorni di fermo impianto domani?
Settore per settore come prodotto e igiene influenzano la durata dei serbatoi inox
Il contesto d’uso plasma la durata. Stessa lega, esiti opposti. Perché? Perché abrasione, chimica e igiene spingono in direzioni diverse. Vale la pena distinguere.
Il Pet Food e la doppia minaccia di abrasione e acidi grassi
Crocchette, farine animali e minerali consumano le pareti nelle tramogge coniche, dove la velocità scorrevole è massima. In più, digest e grassi spruzzati portano acidi grassi liberi e sali, i quali combinati con lavaggi caldi e condensa, possono innescare pitting su AISI 304. In questo scenario, il 316L nella zona grassi non è un vezzo ma un’assicurazione per superare i 15 anni.
Hai mai notato aree “lucidate” a specchio proprio dove la polvere scorre di più? È abrasione in atto.
Pharma e Baby Food, la validabilità della superficie e gestione del rouging
Qui la vita operativa è la somma tra resistenza e validabilità. Rugosità Ra < 0,4 µm (meglio se elettrolucidata) riduce adesioni e micro-graffi. L’elettrolucidatura compatta la superficie, migliora la pulizia e abbassa il rischio di biofilm. Tuttavia, con CIP caldo, acqua ultrapura o vapore, può comparire rouging: patina rossastra non strutturale ma inaccettabile in qualità. Inserire cicli di derouging o passivazione ogni 12-36 mesi allunga il ciclo di vita senza sostituzioni anticipate.
Quanto costa un batch scartato rispetto a un ciclo di passivazione programmato? E nel chimico alimentare alcalino? Attenzione a soda e agenti ossidanti, scegli 316L nei punti caldi e controlla compatibilità elastomeri (EPDM vs Silicone).
L’approccio giusto è sempre condizionato dal prodotto, non dallo slogan “inox dura per sempre”.
Componenti e manutenzione, ciò che accorcia o allunga la vita percepita
Molte aziende giudicano la “durata” del serbatoio dal primo guasto della valvola o dalla perdita di tenuta. In realtà, la carpenteria inox può vivere decenni; sono i componenti a ritmo rapido a fare e disfare l’esperienza.
I veri consumabili del bulk
Polveri fini e abrasive (zucchero, silice, lattosio) penetrano tra disco/lama e guarnizione; a ogni azionamento, l’elastomero si erode. In applicazioni severe, le guarnizioni alimentari (Silicone o EPDM bianco) possono durare 3-6 mesi.
Strategie efficaci:
- Valvole eccentriche o con guarnizione gonfiabile per ridurre attrito.
- Stock di guarnizioni critiche con sostituzione preventiva.
- Verifica perdite polvere sotto la valvola chiusa perché questo è il segnale per intervenire prima di danneggiare la sede metallica.
Ti sei mai chiesto perché una valvola nuova perde dopo poco? Spesso è colpa della polvere intrappolata e di cicli di chiusura troppo aggressivi.
Piano di manutenzione poco, spesso e mirato
Imposta un calendario semplice:
- Ogni trimestre: ispezione visiva saldature, nervature e spigoli; controllo polvere sotto valvole; pulizia o backwash delle maniche filtranti.
- Ogni 12 mesi: sostituzione guarnizioni portelli/valvole; verifica rugosità aree di processo; controllo dei giochi su alberi/boccole valvole.
- Ogni 24-36 mesi: test con liquidi penetranti sulle saldature d’angolo; derouging/passivazione dove richiesto; valutazione spessori nelle tramogge ad alta abrasione.
E gli errori da evitare? “Hammer rash” sul cono per rompere ponti, vibratori lasciati accesi a vuoto, estrazione brusca di griglie magnetiche che rigano la superficie.
Una domanda finale: preferisci un fermo imprevisto o 90 minuti programmati ogni trimestre? Tirando le somme, la vita utile serbatoio acciaio dipende da scelte anticipate e routine semplici. Rigidità, finitura e componenti curati allungano la longevità inox oltre il luogo comune del “vediamo finché regge”.
La garanzia di longevità definitiva è affidarsi a chi conosce la tua struttura dall’interno, dal primo giorno di utilizzo all’ultimo ciclo di produzione. Ecco perché, oltre a fornirti serbatoi su misura, offriamo un servizio esclusivo di riparazione e modifica dedicato solo ai nostri impianti
Visita la pagina dedicata e scopri come proteggere il tuo investimento nel tempo.
FAQ
Qual è la durata media di un serbatoio inox per polveri?
Con struttura ben irrigidita e manutenzione, supera spesso 20-30 anni. In applicazioni abrasive o con lavaggi caldi, alcune zone richiedono 316L e sovrametallo. La vita percepita scende se valvole/guarnizioni non sono gestite preventivamente.
Quando scegliere AISI 316L invece di 304?
Scegli 316L per contatto con grassi caldi, digest, agenti clorurati o CIP spinto. In Pet Food, 316L è mandatorio nelle linee grassi; per crocchette secche, 304 può bastare con adeguati spessori. Valuta sempre temperatura, pH e cloruri.
Come riconosco oil canning e rischio cricche?
Osserva “popping” delle pareti durante riempimento/svuotamento e segni lungo le nervature. Controlla gli spigoli con liquidi penetranti ogni 24-36 mesi. Se usi vibratori, spegnili a vuoto e verifica eventuali microfessure attorno alle saldature.

Articoli correlati
Comments (0)